2026-08-20
镀锌钢 广泛用于汽车冲压,因为其锌铁合金涂层支持腐蚀保护、油漆附着力和电阻点焊。 然而,并非所有镀锌退火卷材都适合所有冲压部件。
浅支架、门内板和深拉外壳都可以使用合金化镀锌钢,但它们需要不同的基材等级、厚度、表面条件和成型性能。 仅根据价格或涂层名称选择材料可能会导致开裂、起皱、涂层粉化、焊接不稳定或涂漆外观不佳。
正确的选择始于成品零件的几何形状和功能。
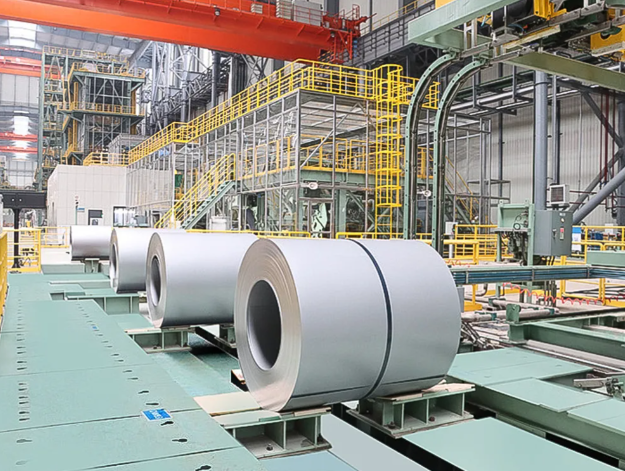
合金化镀锌钢是通过对钢进行热浸镀锌,然后加热,使锌和铁形成合金镀层而生产的。 这会产生与 GA 或 +ZF 钢相关的哑光灰色表面。
其主要汽车优势包括:
良好的油漆和底漆附着力
与电阻点焊的兼容性
涂漆部件的腐蚀保护
适合自动化生产的硬质合金涂层
提供成型和深冲等级
这些特性使其适用于车门、引擎盖、车身面板、支架、加强件和涂漆结构部件。 然而,冲压性能还受到钢基材、零件设计、模具和润滑的控制。
在选择等级之前,请确定该组件是外露面板、未外露车身部分还是结构组件。
门外板、引擎盖和其他可见部件需要具有低波纹度和最少缺陷的受控表面。 买家应指定表面质量、粗糙度、涂层均匀性和缺陷限制,而不是订购通用卷材。
门内板、支架、加强件和外壳可能不需要相同的视觉质量。 成形性、涂层附着力、焊接一致性和尺寸稳定性通常更为重要。
不要认为高度可成型的 DX 牌号适合所有承重部件。 DX51D~DX57D主要根据成形性来选择。 与碰撞相关的零件可能需要高强度或带有镀锌层的先进高强度钢。 屈服强度、拉伸强度、疲劳性能和碰撞行为必须单独确认。
+ZF 后缀标识镀锌退火涂层。 后缀之前的牌号描述了钢基材及其成形能力。
| 镀锌级 | 成型级 | 适用的汽车零件 |
|---|---|---|
| DX51D+ZF | 一般成型 | 简单的支架、平板、盖板和型材 |
| DX52D+ZF | 绘图质量 | 浅冲压件和中等成型面板 |
| DX53D+ZF | 拉深 | 门内部件、更深的外壳和复杂的面板 |
| DX54D+ZF | 特殊拉深 | 具有要求拉深深度和材料流动的零件 |
| DX56D+ZF / DX57D+ZF | 超深拉深 | 高度复杂的形状和严格的多阶段拉伸 |
罗森用品 合金化镀锌钢 通过超深拉成形,包括 DX51D+ZF、DX52D+ZF、DX53D+ZF、DX54D+ZF、DX56D+ZF 和 DX57D+ZF。 厚度、宽度、涂层质量、表面处理可根据生产工艺进行选择。
简单的支架可能无法从 DX56D+ZF 中受益,而深门内板则可能因 DX51D+ZF 而不稳定。 目的是选择在正常批量生产条件下始终形成零件的最低等级。
零件的几何形状决定了片材在模具内必须拉伸和流动的程度。 评论:
拉伸深度和拉伸比
拐角和冲头半径
肋条、珠子、凹槽和压花
局部高应变区域
法兰宽度
成型阶段数
修剪和穿孔位置
具有宽半径的浅部件可以成功地使用DX52D+ZF。 具有窄角和横截面多种变化的更深组件可能需要 DX53D+ZF 或更高等级。
成型模拟可以在模具最终确定之前识别过度减薄、应变集中或起皱风险。 仍然建议进行物理试验,因为涂层摩擦和润滑会影响实际结果。
等级名称并不能提供完整的信息。 查看工厂测试证书并确认:
屈服强度: 较低且一致的屈服强度通常使拉拔更加容易。 过多的变化会影响回弹和最终尺寸。
拉伸强度和伸长率: 伸长率表明钢在断裂前可以变形的程度。 深冲牌号通常提供更大的伸长率。
r 值: 塑性应变比表示拉延过程中的抗变薄能力。 较高的值对于深拉零件很有用。
n 值: 应变硬化指数反映了变形在材料中传播的均匀程度,有助于评估局部颈缩风险。
评估这些值以及厚度公差和线圈到线圈的一致性。 稳定的生产取决于可重复的特性,而不是一个合规的样品。
涂层质量影响腐蚀防护、成型行为、焊接和成本。 涂层越厚并不一定越好。 涂层应力过大或模具条件不合适会增加粉化和工具污染。
根据存储时间和处理情况,表面选项可能包括涂油、无铬钝化、钝化加涂油或自润滑处理。
润滑性必须与模具和成型严酷程度相匹配。 润滑太少会增加摩擦、热量和涂层损坏。 过多或不相容的油可能会干扰清洁、粘合、焊接或涂漆。
确认与完整路线的兼容性:下料、冲压、修边、点焊、清洁、粘合、喷漆和烘烤。
镀锌钢经常被选择用于电阻点焊零件。 其合金涂层可以支持稳定的焊接,但电极力、电流、焊接时间和电极维护仍必须优化。
对于涂漆部件,评估涂层均匀性、粗糙度、清洁度和油漆附着力。 可见面板比隐藏的加强件需要更严格的表面控制。 冲压还必须避免涂漆后可能仍然可见的划痕、凹痕和模具拾取。
如果要对部件进行深度冲压和涂漆,则材料必须平衡可成形性和表面质量。 仅通过拉伸测试并不能证明线圈在冲压车间和涂装线上能够正常工作。
可能的原因包括成形性不足、模具半径小、拉深深度过大、边缘质量差或润滑不足。 考虑更高的绘图等级并检查工具。
皱纹通常是由于不受控制的材料流动或不正确的压边压力造成的。 仅改变等级可能无法解决问题; 拉延珠和毛坯几何形状也可能需要调整。
当颗粒在变形过程中从合金涂层上脱离时,就会发生粉化。 严重的应变、涂层特性、润滑不足和工具条件都会产生影响。
涂层或金属会积聚在模具上,增加摩擦并在后续零件上留下痕迹。 检查工具清洁度、模具涂层、润滑和维护频率。
回弹受材料强度、厚度、几何形状和工具的影响。 检查实际的机械性能范围,而不是仅依赖标称等级。
汽车合金化镀锌钢询价应包括:
完整等级名称
组件名称、图纸或样品
厚度、宽度和公差
所需涂层质量
表面质量及处理
机械性能限制
卷材重量、内径和边缘状况
冲压、焊接、涂装要求
试用数量及预计年需求量
对于新部件,测试具有预期厚度、涂层、处理和生产工具的材料。 在批准批量供应之前,记录裂纹、变薄、皱纹、涂层损失、尺寸变化和工具污染。
从组件图纸、成型严酷度、强度要求和下游生产路线开始。 使用 DX51D+ZF 进行简单成形,使用 DX52D+ZF 进行中等拉伸,并在几何形状要求变得更高时考虑 DX53D+ZF 或更高牌号。 然后通过生产试验验证涂层质量、表面质量、润滑、焊接行为和油漆兼容性。 与罗森分享完整的技术要求可以更轻松地将镀锌钢卷与汽车零件相匹配,而不是依赖通用材料描述。
最新博客
2026-10-23
2026-10-23
2026-10-23
2026-10-23
联系我们
电话: 027-86615388
WhatsApp: +86 177 6252 7953
微信:Rosen17762527953
地址: 湖北省武汉市武昌区徐家棚街三角路村福星惠誉水岸国际1幢30层1号

