2026-08-20
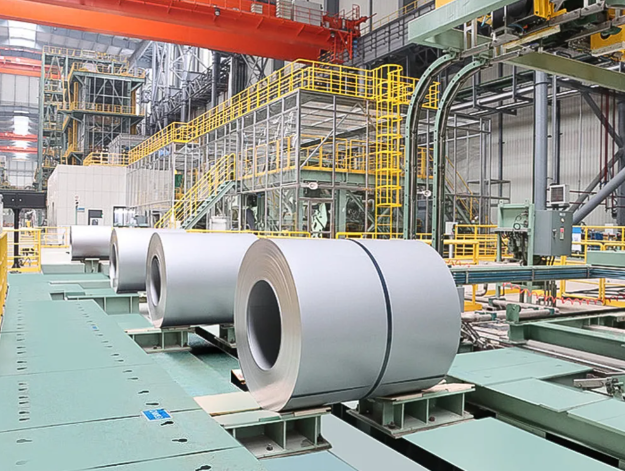
一个 镀锌钢卷 可能看起来可以接受,但仍然存在影响冲压、滚压成型、焊接、涂漆或耐腐蚀性的问题。 厚度不正确、镀锌层不足、机械性能不稳定、附着力差等都会增加交货后的废品率。
买家应在订购前明确检验要求。 规范应确定标准、钢种、涂层名称、尺寸、表面光洁度、处理和预期用途。 以下八项测试为评估镀锌钢卷质量提供了实用基础。
| 测试 | 它证实了什么 |
|---|---|
| 1. 目视表面检查 | 表面缺陷、锈迹、污渍和涂层外观 |
| 2、尺寸检查 | 厚度、宽度、平整度和线圈尺寸 |
| 3、化学成分测试 | 正确的钢化学成分和牌号可追溯性 |
| 4、机械性能测试 | 屈服强度、拉伸强度和成型性 |
| 5. 镀锌层质量测试 | 所需的锌保护量 |
| 6、涂层附着力测试 | 成型时的耐剥离性 |
| 7、表面粗糙度测试 | 适用于冲压、喷漆或可见部件 |
| 8、耐腐蚀试验 | 涂层性能及表面处理 |
确切的限值和采样频率应反映最终产品。 买家应要求测量结果和明确的验收标准,而不仅仅是“通过检验”的声明。
目视检查应在代表性样品两侧和可触及的线圈表面的一致照明下进行。
常见缺陷包括:
划痕、凹痕和滚痕
裸露或未涂覆的斑点
锌颗粒和表面夹杂物
亮片或颜色不均匀
油渍和指纹
白锈或深色氧化
边缘损坏或线圈绕制不良
隐藏式支架可以承受较小的外观变化,而汽车零件、电器面板和喷漆门皮则需要更严格的表面质量。 按类型、大小、位置和频率记录缺陷。 照片应包括比例和线圈识别号。
尺寸错误可能会导致进料问题、组件不准确、产品重量不正确以及交货数量争议。
测量带材上多个位置的厚度,包括中心和靠近两侧边缘的区域。 该方法必须符合适用的规范,因为报告的厚度通常包括金属涂层。
另请验证:
卷材宽度及公差
边缘状况和毛刺高度
弧度和平面度
线圈内径和外径
卷材重量
伸缩和缠绕对准
检验计划应规定读数数量、测量位置、仪器精度和允许公差。
化学成分影响强度、延展性、可焊性和成型性能。 工厂测试证书应与炉次和线圈编号相关联。
根据等级的不同,报告中可能包括碳、锰、磷、硫、硅、钛和其他受控元素。 当需要独立确认时,实验室验证可以使用光学发射光谱法或其他公认的方法。
检查化学成分是否符合订购标准,证书是否与实际线圈标签相符,未经批准不得进行牌号替换。 单独的化学分析并不能确认完整的等级; 机械性能和涂层名称也必须符合。
拉伸测试通常测量:
屈服强度
拉伸强度
断裂后伸长率
对于拉拔等级,塑性应变比(或 r 值)和应变硬化指数(或 n 值)也可能很重要。 它们有助于评估冲压过程中的抗减薄性和应变分布。
样品方向、厚度范围、标距和测试方法都会影响报告值。 该报告应遵循采购订单中规定的相同标准。
太强的线圈可能难以形成,而强度不足会影响成品部件。 评估所需的属性范围,而不是假设值越高越好。
镀锌层质量是镀锌钢质量的关键指标。 如果低于规格,即使表面看起来正常,腐蚀保护也可能会降低。
基于 EN 规范的 Z275 和基于 ASTM 规范的 G90 等名称使用不同的系统。 订单必须注明适用的标准。
常见的方法包括:
重量测试: 从已知面积的样品中去除涂层,并使用质量损失来计算涂层质量。
磁性或电子测量: 经过校准的仪表可提供快速、无损的读数。
测试整个地带的多个位置。 确认该要求是否适用于双面总涂层质量、单面值或差异涂层。
罗森用品 热镀锌钢 定制等级、尺寸、涂层重量和表面处理。 提供最终应用有助于将涂层规格与成型和腐蚀要求相匹配。
在弯曲、滚压成型、冲压和组装过程中,锌涂层必须保持附着。 附着力差会导致剥落、剥落或暴露的基体钢材。
弯曲或 T 形弯曲测试使样品围绕指定的半径或板材厚度变形。 检查弯管外侧是否有涂层破裂、分层或脱落。 需要时,也可以在弯曲后粘贴胶带。
订单应规定弯曲角度或等级、样品方向、检验方法和允许的涂层损失。 检查员必须区分涂层失效和钢基材断裂。 对于合金化镀锌材料,可能需要单独商定粉化标准。
表面粗糙度影响润滑剂的保留、冲压摩擦、油漆外观、涂层附着力和粘合。
轮廓仪可以测量平均粗糙度和其他所需参数。 汽车、电器、家具和门板买家可能需要对可见表面进行额外的控制。
正确的完成取决于下一个过程:
冲压需要控制摩擦力
绘画需要干净、一致的表面
可见面板需要有限的波纹度
粘合需要兼容的表面处理
确认线圈是否未涂油、涂油、钝化、防指纹处理、磷化或提供其他指定的表面处理。
加速腐蚀测试可以评估镀锌层、钝化或附加表面处理。 通常要求进行中性盐雾测试,但方法、暴露时间和验收标准必须写入订单中。
检查员可以记录出现白锈或红锈的时间、受影响的表面积、染色、起泡和涂层破损。
盐雾时间并不能直接预测户外使用寿命。 实际腐蚀取决于湿度、温度、盐、污染物、安装和维护。 该测试对于比较受控样品或验证指定的处理最有用。
测试可以按产品类型或生产批次进行,而不是针对每个线圈进行。 服务于汽车、沿海、家电或高湿度应用的买家应就适当的验证计划达成一致。
有用的装运前报告应包含:
采购订单、炉数和卷数
牌号、涂层名称和适用标准
采样地点和频率
测试方法和仪器
实际测量值和可接受限度
表面照片
测试日期和检查员
工厂测试证书或商定的检验文件
避免只说“通过”的报告。 实际值允许买家检查线圈和装运的一致性。
生产前应商定取样。 一个结果可能并不代表多卷装运。 关键订单可能需要每个母卷的结果,而标准商业订单可能使用基于批次的计划。
在生产前确定要求时,质量检查效果最佳。 在采购订单中注明牌号、尺寸、涂层质量、表面质量、机械极限、测试标准、取样频率和所需文件。 要求供应商报告关键特性的实际值,并就如何处理不合格材料达成一致。 这将检查变成了一个实用的系统,用于防止生产损失并接收与预期应用相匹配的镀锌钢卷。
最新博客
2026-10-23
2026-10-23
2026-10-23
2026-10-23
联系我们
电话: 027-86615388
WhatsApp: +86 177 6252 7953
微信:Rosen17762527953
地址: 湖北省武汉市武昌区徐家棚街三角路村福星惠誉水岸国际1幢30层1号

